




采购新封罐机时,要求每家供应商针对同一对罐型,分别填写机械设置时间和恢复合格产出的时间。 先约定哪一刻开始计时,再写清首罐怎么取、怎么检、满足什么条件才能放行。这样才能把报价上的时间和出厂验收记录对起来。
询价时固定同一对罐型和同一套资源
逐项列出从哪一种罐身与罐盖切换到哪一种,并附图纸版本和样件。A 转 B 和 B 转 A 分别记录,尤其是在不同方向需要更换的部件不一样时。让供应商填明随设备交付的换型件、工具、操作人员人数及资格,以及允许提前摆放哪些物料。
项目也要注明计时对象是封罐单机还是带上下游的整线。若设备报价范围只包含封罐单机,先在出厂验收(FAT)核对其可验证的项目;输送联动、供盖条件和现场物料造成的影响,可按协议留给到厂验收(SAT)。
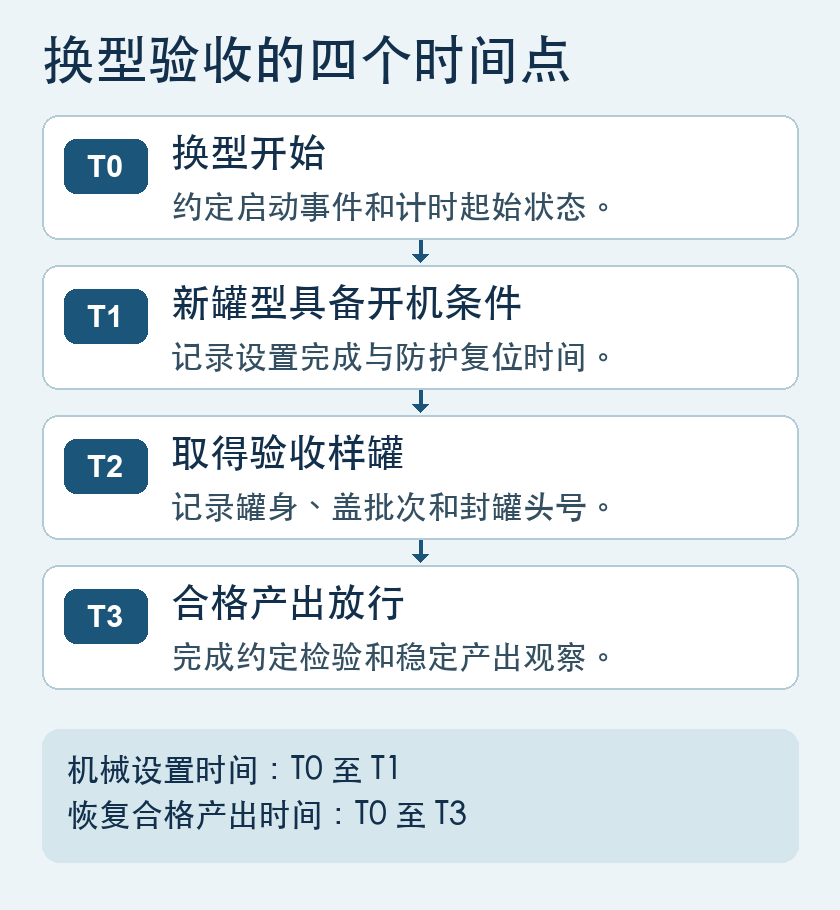
一条时间轴记录四个事件
例如约定 T0 为上一罐型最后一只合格罐离开规定测点且开始换型;若项目选择操作员按下换型确认键为起点,也要统一采用这个事件。T1 记录新规格设置完成、设备及防护具备开机条件;T2 记录验收样罐取得的时间;T3 记录约定检验和产出观察完成、允许恢复正式生产的时间。
询价表分别填 T0 至 T1 和 T0 至 T3。清洁、等盖、调机和等待检验可以各记一段。哪些时间计入、何时允许暂停,须在测试前约定。若采用扣除项,原始连续用时与扣除后的用时应同时保留。
把首罐验收写成可重复的步骤
试制罐按时间、罐身和罐盖批次及封罐头编号标识。在多头机上,约定怎样覆盖各个参与运行的封罐头、使用哪些外观与拆解测量项目、采用哪一版罐盖供应方或项目批准的卷封要求,以及谁负责签字。样罐通过前,试制罐保持隔离;不合格时记录偏差、调整和重新取样,用原始时间轴保存经过。
FDA 的低酸罐头容器检查指南可作为卷封检查方法和部件术语的参考。项目验收按实际包装和约定的测量依据执行。需要在达到一定运行速度并持续产出后才放行的项目,应在询价时一并写下观察窗口、合格产出定义和停机处理方式。
让供应商按同一张表回复
| 询价字段 | 供应商应填写 | 验收时留存 |
|---|---|---|
| 换型方向与设备范围 | 罐身、盖型、图纸版本及单机或整线边界 | 试验配置和包装批次 |
| 人员、工具和预备工作 | 人数、职责、换型件、夹具和允许的预置 | 出厂和现场条件的差异 |
| 开始、结束及扣除项 | T0 至 T3 定义,包含项和允许暂停的条件 | 时点、原始连续用时及扣除明细 |
| 样罐和放行 | 适用封罐头、检查方法、准则和签字人 | 样罐编号、结果、偏差与复验 |
示例仅用于解释计时口径。 某次设定的演示在第 18 分钟完成机械设置,第 24 分钟取得验收样罐,第 36 分钟完成评价与放行。采购表分别记录 18 分钟与 36 分钟,并附样罐和检验记录。若样罐不合格,则记录复验经过以及重新放行的实际时间。
把验收条件带回新机选型
可把这张表并入现有的灌装封罐设备出厂与到厂验收清单。安排操作、备料和首件检查时,可参照易拉罐换型规划指南。选购炜驰易拉罐封罐机时,提交前后两种罐型、盖型、班次节拍及可用人员,以便按项目讨论换型件和试机安排。
特色图为 AI 概念示意。