




封面为 AI 示意,非设备实拍,不代表经过验证的模具配置。
换型规划先明确什么?
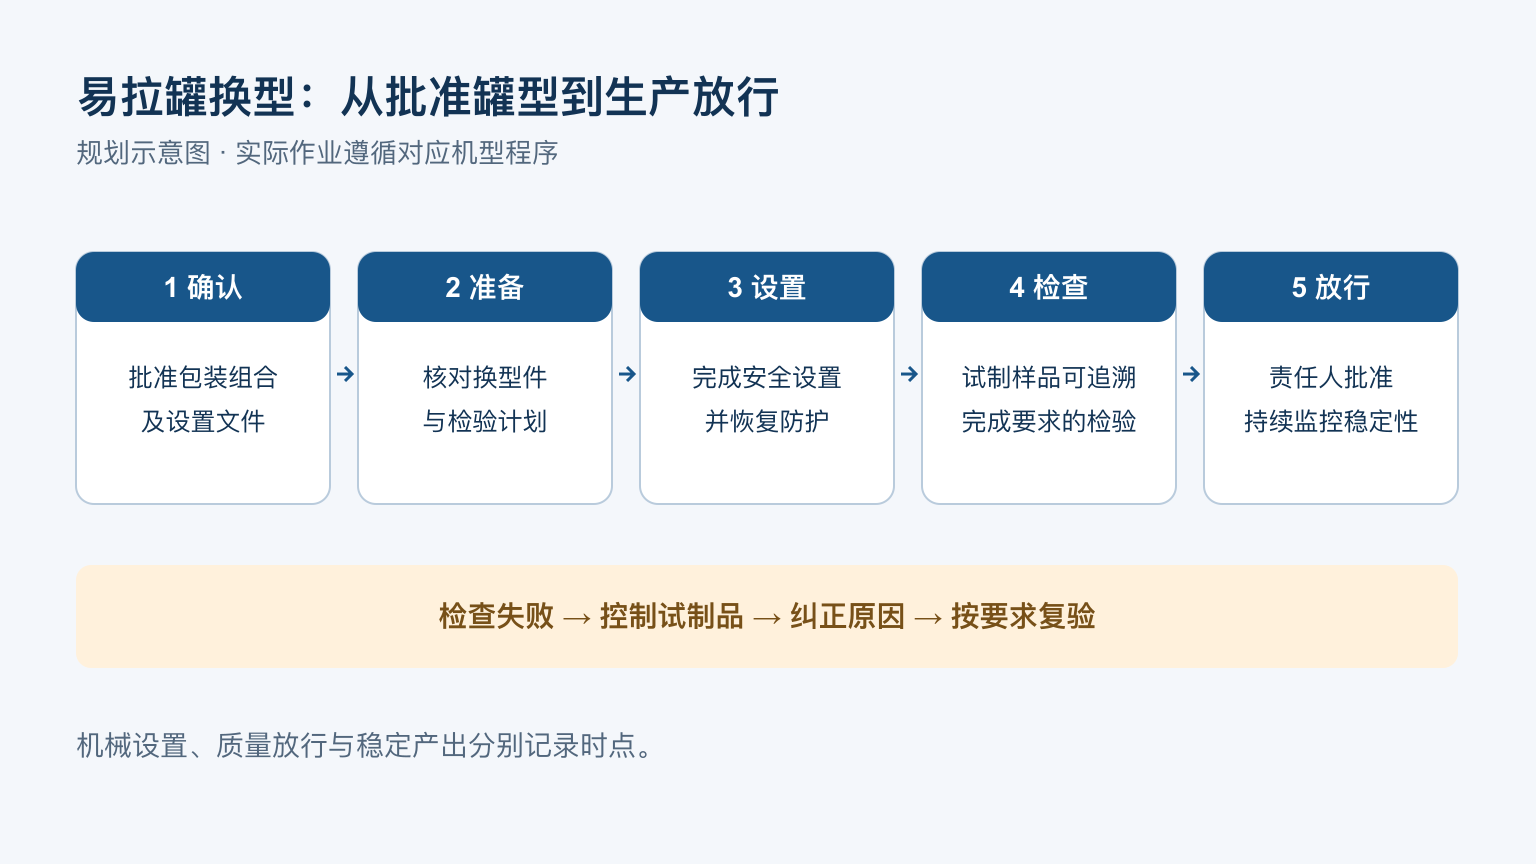
易拉罐换型应围绕两种已经批准的包装组合展开:确认罐体与罐盖版本,准备对应换型件和作业文件,按机型要求完成设置,再根据首件检查结果作出生产放行决定。试制罐在处置结论明确之前应保持可识别、可追溯。
换型记录应把机械作业、清洗、试生产、检验等待和恢复稳定合格产出分别记录。本文提供的是规划与记录方法,不给出通用换型分钟数、统一换型件清单或卷封尺寸合格值。
一、先列清楚本次改变的对象
记录当前罐型与目标罐型,包括罐体、罐盖图纸版本,物料、装量目标、设备编号及已批准设置文件。公称罐径相同,不能直接证明模具与包装组合可以通用。未批准的新组合,应先按罐体与罐盖样品要求完成兼容性核对,再纳入日常换型。
| 变化对象 | 按设备文件核对的项目 | 放行前应取得的证据 |
|---|---|---|
| 罐高 | 高度设置、支承、导向及适用的灌装位置 | 设置符合批准文件,输送稳定,装量和封口检查满足要求 |
| 罐径或罐体几何形状 | 与罐型有关的导向、传递部件和支承结构 | 零件标识正确,约定试机条件下无异常损伤 |
| 罐盖规格 | 供盖机构及已批准的压头、滚轮组合 | 供盖正确,按该包装组合的卷封规范完成检查 |
| 物料或装量目标 | 适用的灌装设置、清洗要求及批准工艺条件 | 装量检查,以及适用的清洗或产品切换放行记录 |
上表是核对范围,不代表每次都必须更换全部部件。哪些调整、哪些更换、哪些保留,应以实际机型手册和已批准罐型清单为准。
二、按具体转换建立换型件清单
每一种已批准转换都应有对应清单。逐项记录拆下与装入零件的标识、版本、安装位置、状态、设置依据、操作人和复核结果。允许继续使用的部件也要写明,避免把漏换误认为通用。
- 停机前备齐对应零件、受控文件和检验器具。
- 旧罐型和新罐型零件分开放置,按标识核对,不只凭外观判断。
- 磨损或损坏件记录处置状态,不直接放回待用套件。
- 进入、隔离能源、安装和恢复防护均按该机型的安全作业程序进行;本清单不构成进入运行设备内部的操作授权。
炜驰封罐机产品页提供机型、罐径与罐高范围及电动调节罐高选配信息。选配功能不能代替具体包装组合的适配确认。采购时应索取该机型、该罐型之间的实际换型件与作业范围;灌装封罐一体机还应把灌装侧与封罐侧分别列明。
三、比较换型时间,先统一计时边界
使用同一时间基准记录:上一罐型最后的合格产出、设置完成、首批试制样品产出、首件批准,以及约定的稳定合格产出观察窗口起点。最后一个时点应在观察窗口达到约定要求后再确认。
| 统计区间 | 起止定义 | 应分项保留的记录 |
|---|---|---|
| 机械设置 | 约定设置作业开始至设置完成 | 换件、参数设置、防护恢复与检查 |
| 质量放行 | 首批试制样品产出至放行决定 | 取样、检验、等待、纠正和复验 |
| 生产转换 | 上一罐型最后合格产出至约定的新罐型稳定产出时点 | 清洗、设置、试制、等待、报废与稳定过程 |
这些是供项目约定的统计口径。并行任务的持续时间不能直接相加后当作停机历时;机械换件时间也不能自动视为整个生产转换时间。比较不同试验时,应统一罐型、人员、提前准备范围、清洗范围和验收条件。
四、首件检查必须能够追溯
按照检验计划,用罐型、包装批次、时间和封罐头或工位识别试制样品。试机前就明确取样覆盖、检验方法、限值、责任人及不合格处理规则;不能看到一个外观正常的罐子就临时降低检查范围。
- 包装与设置:核对罐体、罐盖、图纸版本、已安装零件及批准设置。
- 输送与供盖:在约定试机条件下检查进罐、传递、落盖和出罐是否存在损伤或不稳定。
- 灌装项目:适用时,按批准方法检查装量和相关物料条件。
- 卷封项目:按该包装规范及检验计划完成外观、测量、拆封或剖面检查,并保留封罐头或工位对应关系。
- 处置与放行:记录结果、偏差、纠正措施、复验以及有权批准生产的责任人。
加拿大食品检验局的金属罐缺陷指南指出,卷封质量不能仅凭尺寸判定,还需要结合紧密度及外观异常等信息。具体限值仍采用对应包装规范;调整判断可参照二重卷封调整指南,实际作业遵循该机型与模具文件。
五、首件不合格时怎样处理?
首件检查不通过时,保持未放行状态,识别并控制受影响的试制品,记录缺陷及适用的工位信息,按批准程序纠正已查明的原因,再完成要求的复验。原始失败、返工与等待记录应保留,不应通过重新起表掩盖损失。
放行后继续进行约定的稳定过程监控。首件合格与稳定合格产出分别记录;一次换型成功不代表未测试的罐型或物料也已通过。
可直接复制的换型记录字段
设备编号及文件版本:___
原罐型/目标罐型:___
罐体、罐盖图纸版本及批次:___
物料与灌装条件:___
拆下/装入零件标识及位置:___
设置依据及复核结果:___
适用的清洗范围与结果:___
各事件时点及统计口径:___
样品编号/封罐头或工位/检验结果:___
试制数量、报废与处置:___
偏差/纠正/复验:___
放行决定、责任人及时间:___
稳定产出观察条件及结果:___
采购前应向设备供应商确认什么?
确认已批准罐型矩阵、换型件供货范围、设置文件、培训责任,以及计时边界明确的换型见证试验。将实际转换纳入FAT 与 SAT 验收计划。通过炜驰项目需求入口提供现有与目标包装图纸、物料、设备型号和运行条件,便于逐项核对。
常见问题
只改变罐高,一定不需要换型件吗?
不能直接下结论。应检查具体包装、支承及传递结构,并以设备已批准罐型文件为准。
第一只罐外观正常,就能恢复正式生产吗?
需完成约定检验计划,并由有权人员作出放行决定。单次外观观察不能替代所要求的取样与卷封检查。
调用正确配方,是否就证明机械换型正确?
不能。已安装零件和实际机械设置仍要独立核对;配方功能取决于供货配置,不默认设备具备自动验证功能。