




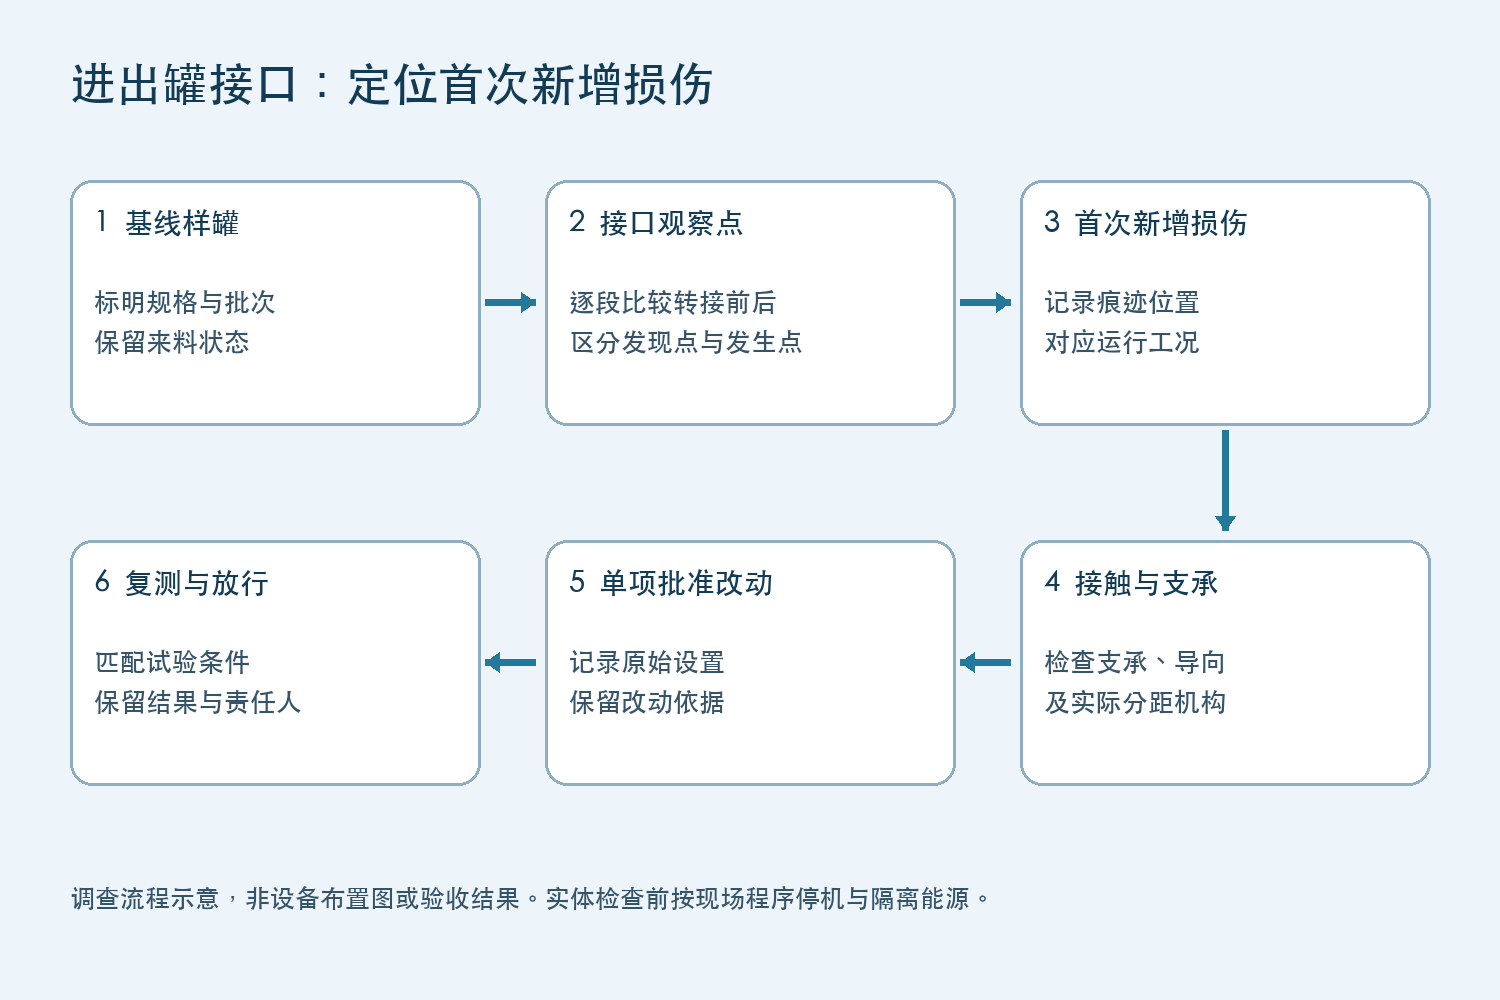
减少灌装封罐设备进出罐接口的凹陷、擦伤和倒罐,应先找出“完好罐第一次变成损伤罐”的转接区间。沿同一罐型的输送路径,在接口前后比较样罐,并分别观察连续运行、供罐不足、下游积罐和停机恢复。发现不良罐的位置,可能已经离真正的接触点有好几段距离。
封面为 AI 生成的工业概念图,并非客户现场照片或已验证的设备布置。
本文提供缺陷定位方法与追踪记录模板。过渡尺寸、导向间隙、输送速度关系和验收限值,应依据已批准的设备配置、罐供应商要求及项目试验确定;不能用一个通用数值替代现场核对。
一、先区分来料损伤与产线新增损伤
保留来料样罐,标明批次、规格与原始状态。在进罐前、进入设备的转接后、出罐位置及接收输送段后设置观察点。对灌装后的罐还应记录装料状态:空罐走得顺,不代表带料罐在同样接口也稳定。
用高度、形状、方向和相对于罐体固定参照的位置描述痕迹。多个罐在相近高度反复出现擦伤,可以据此检查对应高度的接触面,但不能直接认定某条护栏就是原因。拍摄带比例尺的照片,保存代表样罐,再比较痕迹从哪个观察点开始出现。
加拿大食品检验局的金属罐缺陷指南说明了搬运凹陷和摩擦损伤的形成机制,包括与进罐螺杆、输送机构接触的情形,并区分表面损伤与影响金属或卷封的变形。该资料有其食品金属罐检验适用范围,不能直接作为所有饮料罐的统一验收规范;实际判定仍应采用对应罐型和产品要求。
二、把接口拆成可检查的接触与支承位置
实体检查前,按现场程序停机并隔离能源。依据已批准的布置图和换型件记录核对实际安装状态,给每个接口编号,避免把整段进罐区域笼统记录成一个问题点。
- 罐底支承:检查两段输送面的交接、高低变化、过渡板磨损和可能中断支承的边缘;应结合实际罐底形状评价。
- 导向接触:检查护栏接头、外露紧固件、磨损、异物及导向路径的突然变化,两侧和高度变化处都要核对。
- 入口分距:设备若配置进罐螺杆、星轮或其他分距机构,核对罐型工装、安装对中及批准的时序;不能假设所有设备使用同一结构。
- 出口承接:检查出罐与接收输送段的交接,以及下游积罐时的状态。单罐通过平稳,不能证明排队积罐时仍平稳。
调整前记录测得的状态和照片。“护栏放宽一点”或“皮带加快一点”若没有接口编号、批准设置和重复试验,后续人员就难以判断改动是否有效。
三、检查工况变化,不只看连续运行速度
使用现场允许的观察方法,在防护保持有效的条件下检查正常运行、供罐不足、受控停机与恢复,以及约定的下游中断工况。不得伸手进入运行机构制造堵罐,也不得取消保护装置进行观察。
记录设备速率、输送段设置、可见积罐状态及停机信号顺序。相对速度变化可能影响间距或滑动,积罐可能改变接触载荷;这些只是待验证的原因,应与痕迹和工况对应检查。输送面状态、罐体涂层与污染也可能影响摩擦。
针对上游缺罐或下游堵塞,与负责集成的人员核对实际控制响应和恢复顺序,明确谁控制各段输送、交换哪些信号。连接边界及责任分工可参阅灌装封罐设备接口矩阵;本文重点是接口处容器损伤的定位。
四、用追踪表分开记录观察与结论
不同缺陷形态和不同工况分别记录。统计检查罐数与缺陷罐数,并保持检查方法一致。没有样本数和试验时间的“未发现不良”,不能视为量化结果。手机端可横向滑动表格。
| 记录项目 | 需要保留的信息 | 帮助判断什么 |
|---|---|---|
| 容器与状态 | 罐规格、批次、空罐或带料状态、产品及换型件版本。 | 前后比较是否使用相当的样本。 |
| 首次出现位置 | 最后完好观察点、首个损伤点、痕迹照片和留样编号。 | 缩小需要调查的转接区间。 |
| 运行工况 | 速率、输送设置、供罐或积罐状态、停机及恢复事件。 | 缺陷是否与特定工况相关。 |
| 检查结果 | 检查数量、分类型缺陷数量、时长和约定判定方法。 | 实测频次及该结果的试验边界。 |
| 调整与复测 | 批准改动、前后设置、相当条件下的结果及放行责任人。 | 证据是否支持保留该改动。 |
五、单项改动后复测,并单独处理受影响产品
条件允许时,一次只改变一个已识别因素。用可比样罐重复相关工况,检查擦伤减少后是否引入倒罐、间距不稳或新的接触点。恢复防护,并核对适用的停机与恢复功能后再放行。
对受影响产出保持识别,由质量人员评价。靠近卷封的凹陷、尖锐变形、泄漏或疑似金属及涂层损伤,需要按适用要求判定;输送机构调整完成并不能证明包装完整性。产品处置与设备修复应分别记录。整线恢复流程可参阅灌装封罐停机排查与恢复。
六、采购与调试前准备哪些接口证据
向设备方提供实际罐规格与样品、现有接口布置、输送方向、可用过渡空间、要求速率、下游中断条件及缺陷照片。在 FAT/SAT 计划中约定观察点与验收记录,提前明确时长、样本数量、缺陷分类及停机恢复工况;这些项目不能采用本文未提供的通用限值。
浙江炜驰的浓酱类灌装封罐一体机集成灌装与封口,公开产品资料可作为选型核对的起点。具体项目的转接布局与容器保护效果,仍需结合选定的罐、物料和相连产线确认。
可通过项目需求咨询入口提交上述资料并安排接口核对。若损伤从换型后开始出现,同时检查换型件与首件放行计划。
进出罐损伤常见问题
出罐处发现凹陷,就能认定是封罐机造成的吗?
不能。应比较连续观察点前后的样罐,找出首次出现痕迹的区间,再检查该区间并在对应工况下验证怀疑的接触点。
接收输送带是不是一定要更快?
没有适用于所有设备的速度关系。应结合实际罐型、支承几何、积罐情况和控制响应确定并试验;调整速度也可能产生新的转接问题。
空罐试验能代替带料出罐验收吗?
不能据此确认带料容器的稳定性及物料运动。相关试验应包含代表性带料罐,以及约定的停机、恢复和下游工况。