




快速结论
选择易拉罐灌装工艺,应从产品、包装和验证方案入手,而不是从一个通用的设备名称入手。重力灌装、等压(背压)灌装和热灌装都可能适用于易拉罐项目,但它们解决的并不是同一个生产问题。正确路线取决于液体特性、工艺条件、罐身和罐盖规格、目标产能,以及在放行前必须证明的控制要求。
本文用于帮助项目团队比较三种路线,是技术沟通的起点;它不能替代产品试验、工艺验证或针对具体应用的设备方案。
先梳理产品与包装要求
在比较灌装方法前,应先明确会改变工艺决策的信息。一个有用的项目资料通常包括:
- 产品类型及相关特性,例如含气状态、黏度、悬浮颗粒、灌装温度和对操作条件的敏感性;
- 罐身材料、直径、高度、罐盖类型和目标灌装量;
- 所需产能、班次安排及未来扩产预期;
- 需要与灌装封罐一体机配合的前端和后端设备;
- 灌装、卷封、卫生、公用工程和整线性能的验收标准。
缺少这些资料时,单凭一种工艺名称很容易产生误导。适合某一产品或包装的路线,面对另一种产品时,可能需要不同的阀门配置、工艺窗口、清洗方式或验证计划。
三种工艺的差异
| 工艺路线 | 典型选型问题 | 必须确认的内容 |
|---|---|---|
| 重力灌装 | 该产品是否为可在重力主导工艺下灌装的相容静态液体? | 产品特性、灌装温度、灌装量控制、罐身/罐盖规格及卫生要求。 |
| 等压(背压)灌装 | 产品是否需要受控压力环境,例如含气饮料? | 含气状态、产品温度、气体处理、泡沫表现、罐身/罐盖规格和产能。 |
| 热灌装 | 产品的已验证生产路线是否包含明确的热工艺? | 目标工艺条件、产品适用性、包装适用性、冷却/后处理步骤及书面验证。 |
1. 适用于相容非碳酸产品的重力灌装
重力灌装通常用于相容的不含气产品。关键不只是液体看起来是否静止,而是生产团队必须确认:产品在预定灌装温度下的表现、灌装量如何控制、需要哪些卫生控制,以及选定罐身和罐盖是否适用于该工艺。
作为初步参考,浙江炜驰的(不含气)易拉罐饮料灌装封罐一体机适用于金属罐不含气饮料。项目评审仍应确认产品特性、灌装量、罐身/罐盖规格和所需产能。对于特殊黏度、含颗粒物料、酱料或膏体,应进行独立应用评审,不能默认适用标准的不含气饮料路线。
2. 用于含气产品的等压(背压)灌装
等压灌装也常被称为背压灌装。当产品和工艺需要在灌装过程中控制压力时,该路线具有相关性。在啤酒和含气饮料项目中,选型讨论通常需要覆盖含气状态、产品温度、泡沫表现、气体管理、罐身/罐盖规格和预期产能。
这些因素同时影响灌装和后续卷封。仅有目标速度并不能证明整条工艺路线适用;仍需约定并测试产品条件、包装规格和验收标准。可结合(含气、啤酒)灌装封罐一体机了解对应产品系列。
碳酸饮料与啤酒灌装封罐一体机:把工艺条件落实到配置与验收
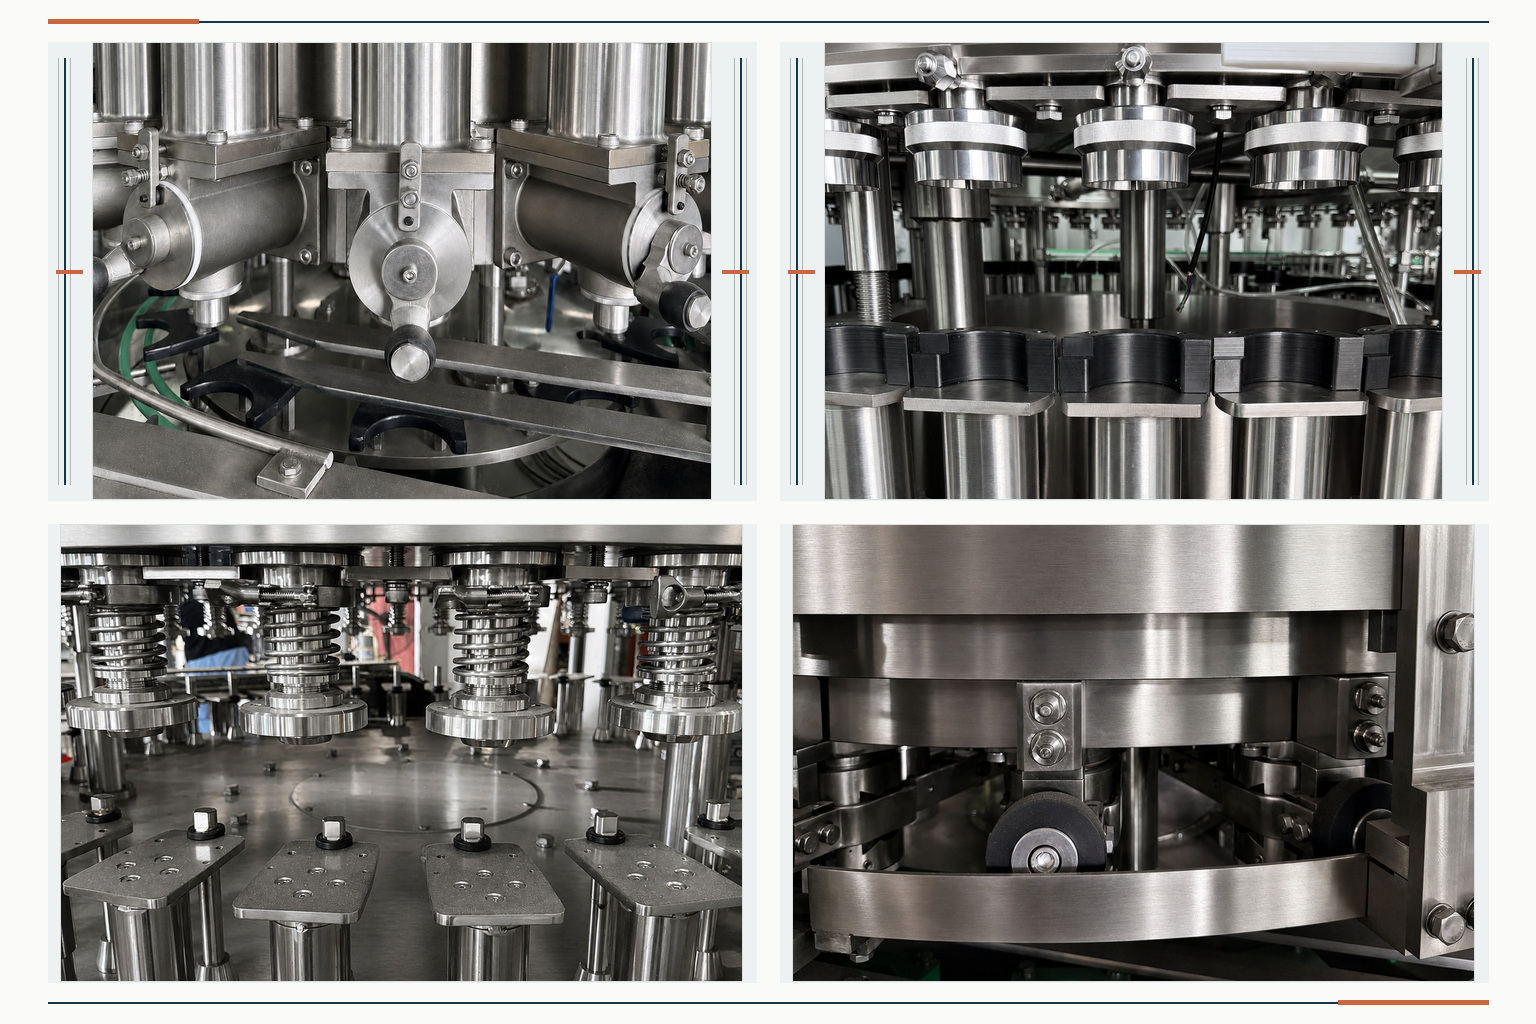
浙江炜驰的含气、啤酒灌装封罐一体机产品页列示了铝罐、马口铁罐的等压灌装与封罐配置,并区分 A 型啤酒阀和 B 型含气阀。具体选型仍需结合饮料特性、含气条件、灌装温度及罐盖样品确认,不能只根据型号后缀判断适用性。
报价中应明确哪些选型条件?
| 选型输入 | 需要落实的配置 | 需要形成的验证记录 |
|---|---|---|
| 饮料、含气条件与灌装温度 | 对应灌装阀、供料条件及压力控制要求 | 使用代表性物料,记录测试条件、灌装结果和泡沫情况 |
| 罐体与罐盖 | 材质、尺寸、公差、罐盖规格与封罐工装 | 确认图纸及样品,并按包装材料供应商认可的限值检验卷封 |
| 目标合格产量 | 指定物料与罐型下的运行条件,以及停机、废品的统计口径 | 明确持续运行时间,记录总产量、合格量、废品和停机 |
| 换品种与换罐型 | 导向件、换型件、灌装设置、封罐工装与清洗步骤 | 按约定规格演示换型,再复核灌装和卷封结果 |
| 清洗与材质 | 确认报价所含接液部件材质、灌装阀清洗装置与接口 | 设备配置文件与具体产品的清洗验证方案 |
| 前后段接口 | 供料、公用工程、进出罐和控制接口,以及各方责任 | 布局和接口文件,以及约定的工厂或现场测试记录 |
选配功能需要落实到具体供货范围
产品页列有灌装阀 CIP 自动清洗、不锈钢材质和电动调节罐高等选项。询价时应逐项确认是否包含、作用于哪些部件,以及需要哪些现场条件。配置了清洗装置,不能直接等同于每种饮料的清洗工艺已经验证;电动调高也不能替代对导向件、罐盖和封罐工装的适配检查。
先约定试验,再判断选型是否成立
将试验物料或双方认可的替代介质、罐盖规格、设备配置、操作条件、运行时间、抽样方法与验收限值写入测试方案。清水运行结果不能直接证明生产饮料的泡沫控制、含气保持或灌装表现。若项目关注含氧量、含气量等指标,还需明确测量位置、方法与判定条件;设备照片和一般运行视频不能代替这类实测记录。
详细测试项目可结合灌装封罐设备 FAT 与 SAT 验收清单确认。一体机以外的输送、检测和前后段设备,应分别写明供货及联动责任,避免把接口配合误认为全部设备已包含在报价中。
准备设备选型资料时,请提供饮料与含气条件、计划灌装温度、罐体罐盖图纸或样品、目标合格产量、换型要求和现场公用工程条件,再通过炜驰联系页面提交应用需求,由具体配置与约定试验共同确定方案。
3. 热灌装需要经过验证的热工艺路线
热灌装并不只是“温度更高的重力灌装”。它是一项围绕产品、包装、目标温度与保持条件、冷却及后续处理定义的工艺决策。在选择设备或提出性能结论之前,必须针对具体产品和市场要求完成生产路线验证。
因此,本文不代表浙江炜驰提供某一特定热灌装或无菌配置。如果项目可能需要热灌装,项目团队应先提供产品工艺规范和包装要求,再对工艺路线进行评审并提出设备配置建议。
灌装路线与二重卷封质量必须一起评估
易拉罐生产线并不是产品进入罐体就完成了。灌装后的罐体还需要被正确处理、加盖和卷封;卷封必须依据项目要求进行检验。产品条件会影响整体生产窗口,而罐身和罐盖规格会影响卷封设定与检验方式。
可结合以下技术资料,使灌装与卷封之间的衔接保持清晰:
实用选型清单
在请求生产线建议前,建议准备以下资料供技术评审:
- 具有代表性的产品资料和预定工艺条件;
- 罐身与罐盖图纸或样品,以及目标灌装量;
- 所需产能和运行计划,包括未来需求预期;
- 前端和后端设备、可用公用工程及拟定的生产线布局;
- 灌装、卷封、卫生和调试的验收标准;
- 工厂验收测试(FAT)、现场验收测试(SAT),以及在适用时针对产品的验证计划。
因此,真正应问的问题不是“哪种灌装方法最好”,而是“哪条路线在这个产品、罐型和已验证的运行条件下更合适”。从这个问题出发,有助于避免把不适用的通用配置当成已经确认的解决方案。
技术依据与项目证据
最终设备选型和验收必须依据项目的产品资料、罐身和罐盖图纸、公用工程条件、生产线接口、约定测试时长以及书面的 FAT/SAT 标准。罐身和罐盖供应商的规格仍是二重卷封限值的权威依据。
- 美国 FDA:《低酸罐头食品制造商检查指南——第 3 部分:容器与封口》:FDA 参考资料
- 国家标准信息公共服务平台:GB/T 30639-2014《调味品灌装封罐设备》:标准记录
- 国家标准信息公共服务平台:GB/T 40360-2021《不含气饮料灌装封罐设备》:标准记录
关于浙江炜驰
如需进行应用评审,请提供产品说明、适用时的含气状态、灌装温度、罐身和罐盖信息、所需产能、公用工程及拟定生产线布局。浙江炜驰可依据其当前易拉罐灌装与封罐产品范围评审该需求。