




真空封罐机选型,应分别规定两组条件:一组是设备运行时真空腔内达到的压力和时序;另一组是密封罐经过规定工艺、冷却后测得的罐内真空。两组条件都应写清测点、压力基准、物料温度、取样方法和验收限值,再用同一批试验记录建立对应关系。
只看真空泵或真空腔的表头,不能确认成品罐的真空结果;成品罐真空达到要求,也不能单独证明杀菌合格或确定保质期。

一、先确定物料与包装组合
本文用于刚性食品罐机械抽真空封罐项目的选型核对。提出真空要求前,应先确定实际产品、汤汁或其他填充介质、灌装温度、装量、批准的顶隙,以及罐身与罐盖组合。含颗粒、夹带空气或容易起泡的物料,应使用代表性样料试验,不能只凭清水演示确认实际产品表现。
试验时,应观察物料在预定温度下抽真空,是否出现明显起泡、夹带、溢料或外观变化;同时核对罐身与罐盖供应商对压力和后续处理条件的要求。含气饮料以及设计为承受罐内正压的包装,需要另行评估,不能直接套用食品罐的真空目标。
这一步应形成物料—包装试验矩阵,明确允许的工况范围,以及哪些变化需要重新试机。
二、把真空泵、真空腔和罐内顶隙分开记录
| 测量位置 | 读数表示什么 | 在选型中的用途 |
|---|---|---|
| 真空泵或抽气管路 | 仪表连接位置处的压力状态 | 辅助诊断;必须注明连接点和运行状态 |
| 封罐真空腔 | 封口相关阶段罐外所处的腔体压力 | 过程要求;规定测点、压力变化和封口时序 |
| 已密封罐的顶隙空间 | 检测时刻罐内的压力 | 产品结果;记录工艺阶段、样品温度、方法及单罐读数 |
机械抽真空需要在形成气密封口前保留排气通道。FDA 对真空腔封口的说明包括:先轻度固定罐盖,再抽气并完成密封。这说明排气与封口顺序的重要性,并不提供适用于所有设备的设定值。FDA:容器排气与封口方法。
采购条件应要求在带实际物料、达到约定运行速度时,核对封口阶段的腔体压力和重复性。真空泵极限真空、空腔试验和带料生产试验,应分别说明用途。
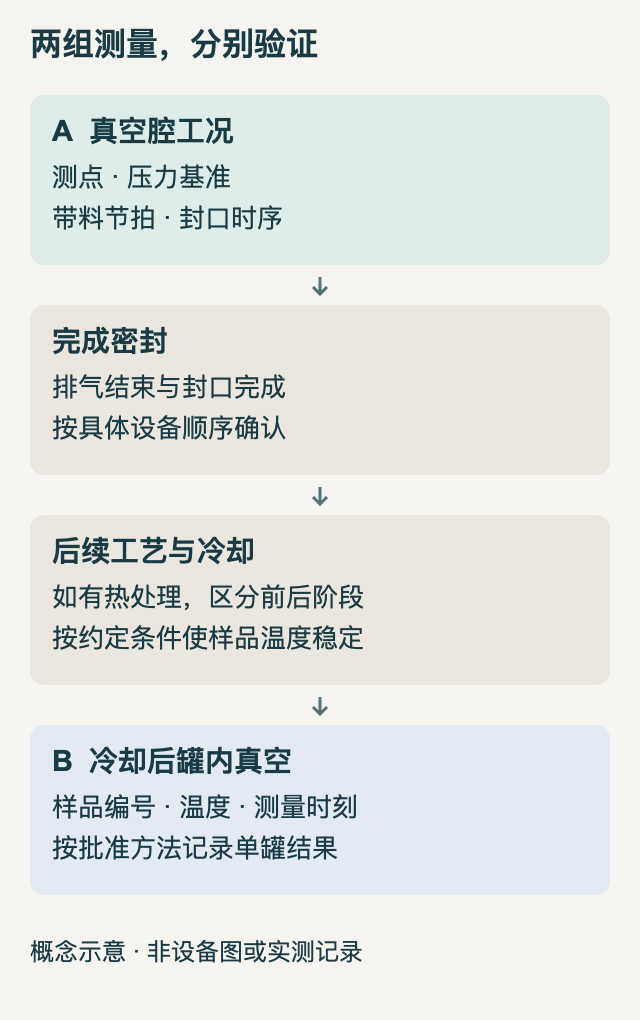
测量顺序示意,不代表具体设备结构或实测结果。
三、每个压力值都注明基准和单位
仅写“真空度 60 kPa”仍然存在歧义。绝对压力以完全真空为零点;表压以周围大气压力为参照;有些真空表则用正数表示低于大气压力的差值。记录时应明确采用哪一种表达。WIKA:绝对压力与表压。
基准和单位明确后,可使用以下关系换算:
- 绝对压力=当地大气压力+带正负号的表压。
- 低于大气压的真空差值=当地大气压力-绝对压力。
仅作换算示例:当地大气压力为 101.3 kPa 时,−60.0 kPa 表压对应 41.3 kPa 绝对压力。这不是推荐的真空腔设定,也不是成品罐合格限值。工厂验收与用户现场验收需要换算比较时,应记录各自当地大气压力。
四、“冷却后测量”要写成可以重复执行的条件
应区分封罐机出口取样和成品取样。对于封罐后还需热处理的产品,必须写清验收点是在热处理前,还是在完整热处理与冷却流程之后;不同阶段的读数分别记录。
检测条件应规定样品参考温度、允许温度范围、恒温或平衡方法、等待时间及温度稳定判据。只写“冷却后”,仍可能使两次测量不可比。CFIA 技术资料指出,顶隙、产品温度、夹带空气及封口设备排气情况会影响罐内真空;对某些热工艺,真空还可能是需要控制的关键因素。CFIA:热穿透研究,第 4.3—4.4 节。
检测应使用批准的方法和仪器说明书,记录仪器编号、压力基准、量程、分辨力、校准状态、连接或穿刺位置,以及样品温度的确定方法。若测量物料温度需要开罐,应另取具有代表性的配套样品,或使用经过验证的其他方法。不能先打开同一只罐,再把后续读数当作原始密封状态的真空。
采用穿刺式真空表时,应按批准方法控制接触密封及与顶隙空间的连通条件。穿刺后的罐属于破坏性检测样品;不稳定或无法解释的读数应记录并调查,不能直接从结果中删去。
五、用一张验证表连接工况与成品结果
下表可用于询价和试机方案讨论。实际目标、公差与判定规则,应在试验前由采购方、设备供应商及负责产品和工艺的人员共同确定。
| 验证项目 | 试验前规定什么 | 试验时保留什么 |
|---|---|---|
| 物料与包装 | 配方、介质、罐盖图纸版本、装量及顶隙要求 | 产品与包装批次,实际装量和温度记录 |
| 压力表达 | 绝压或表压、单位及必要的换算方法 | 仪表标度;需要换算时的当地大气压力 |
| 真空腔工况 | 传感器位置、运行速度、负载、封口阶段及压力/时间范围 | 与试验批次及设备配置对应的实际压力/时间记录 |
| 冷却后罐内真空 | 工艺阶段、温度平衡方式、温度范围、等待时间及检测方法 | 单罐编号、测量温度、时刻和真空读数 |
| 测量适用性 | 校准、分辨力、重复性及临界值判定规则 | 校准资料及方法核对记录 |
| 抽样与重复 | 每组数量、取样时点、重复批次及适用的工位追溯 | 全部单罐读数、范围、异常及样品处置 |
| 允许运行范围 | 目标产量与允许的物料、包装条件 | 约定边界工况下的结果,物料损失及包装异常 |
| 偏差处理 | 隔离、调查、复验条件及放行责任 | 原始异常、纠正措施和新样品复验结果 |
验收报告应分别给出“真空腔工况是否满足要求”和“成品罐结果是否满足要求”的结论。平均值可能掩盖个别异常,因此抽样方案应明确单罐结果与统计结果怎样共同判定。根据项目需要,覆盖开机、稳定运行以及重启或换型后的状态;整机验收的其他项目可结合灌装封罐设备 FAT 与 SAT 验收清单组织。
六、结果不一致时,先比较条件
| 观察到的情况 | 优先核对 |
|---|---|
| 泵端读数符合要求,真空腔未达到要求 | 仪表位置、带料时序、抽气通路及系统状态 |
| 真空腔符合要求,冷却后罐内读数波动 | 物料温度、装量/顶隙、排气与封口时序、测量方法和包装完整性 |
| 工厂与用户现场结果不同 | 样料与包装是否一致,压力基准、大气压力、温度平衡及仪表条件 |
| 降低压力设定后出现物料或罐体异常 | 实际物料表现与批准的包装限制,在授权范围内重新评估 |
这些是排查方向,不能仅凭一个现象直接判定故障。应保留原始记录,每次改变一个约定变量后再用新样品核对。卷封完整性仍需独立检验,几何尺寸与检测方法见二重卷封质量检验文章。
七、向浙江炜驰提供哪些选型资料
浙江炜驰专注于灌装与封罐设备。抽真空封罐机产品页列有 TP300、GT4C302 和 GT4C302A。参数表中 TP300 列示 4 个预封头,另外两款列示为 0,因此预封安排应按具体型号确认,不能从系列介绍推定所有机型都采用相同配置。
进行选型沟通时,建议提供产品及汤汁等介质说明、罐身与罐盖图纸和样品、批准的装量与顶隙条件、后续工艺路线、目标产量、真空腔测量要求,以及冷却后罐内真空的验收方法。已有试验记录应同时提供测点、温度和时间信息。可通过浙江炜驰联系页面提交应用资料。
常见问题
真空越深,结果就越好吗?
不能仅凭压力数值判断。合适的运行范围应同时满足产品、包装、工艺和产量要求,并避免不可接受的物料或罐体异常。
罐内真空合格,可以代替杀菌验证吗?
不可以。真空测量不能证明商业无菌,也不能据此确定保质期。真空若属于批准工艺的关键因素,仍须与其他经过验证的工艺要求一起控制。
不同物料和罐型可以用同一真空目标吗?
只有批准的验证范围覆盖这些组合时,才能共用。产品、罐盖、装量、顶隙、加工或检测条件变化后,应重新判断原有证据是否适用。